بازسازی و افزایش طول عمر شفتهای دستگاه رول ورق (رولفرم) با استفاده از تکنیکهای مهندسی سطح و روکشکاری سخت
 نوع انجام: سایت و محل
 1 تا 3 ماه
 سطح متوسط
 1405/09/09
جزئیات پروژه
| 2- شرح مسئله |
| توضیح: شرح مختصری از مسئله مورد نظر خود طبق سرفصل های زیر ارائه دهید.
شرح کلی مسئله (در این قسمت مسئله و نیاز خود را تشریح نمائید)
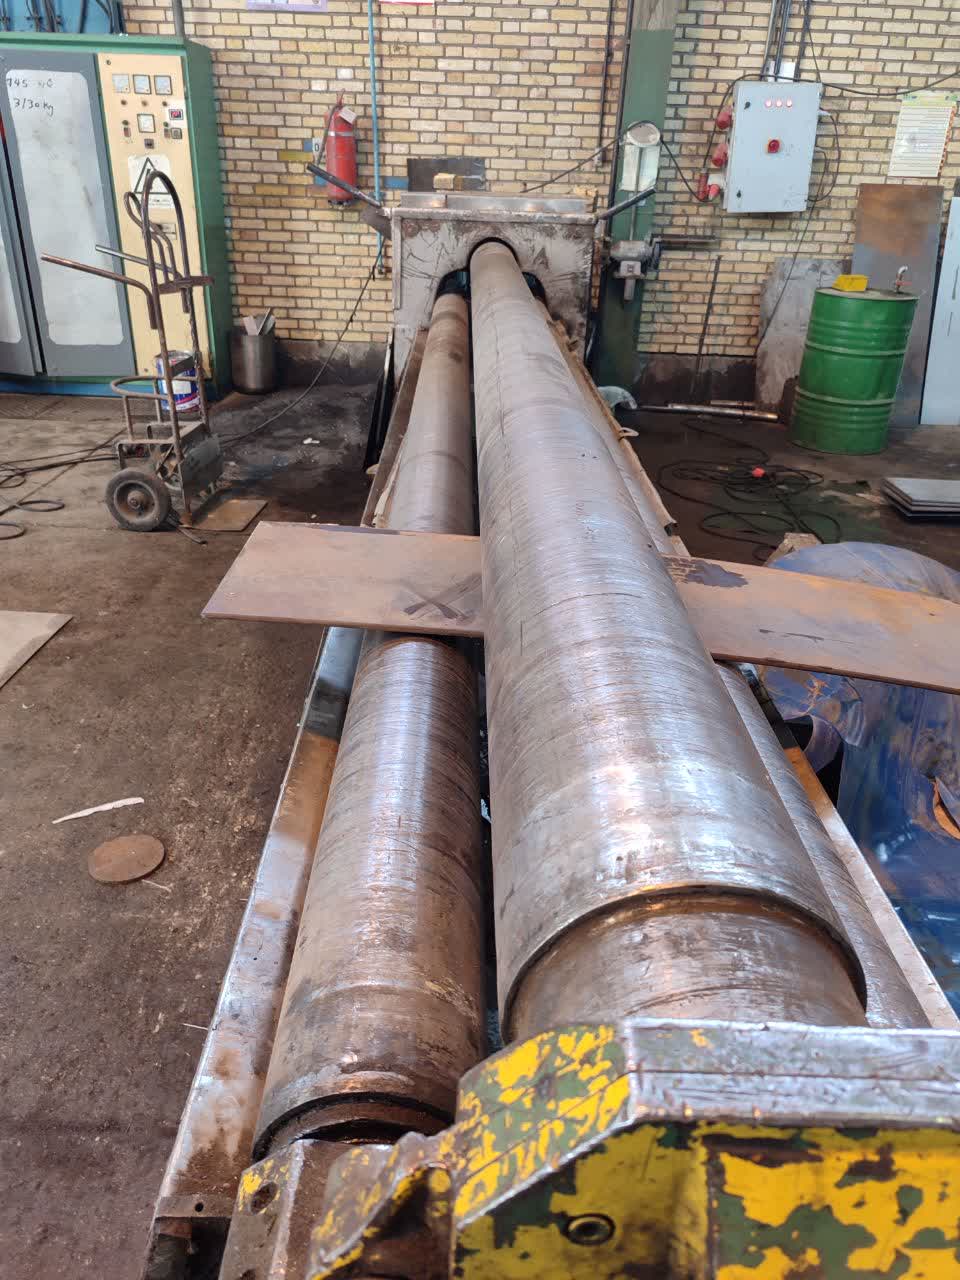
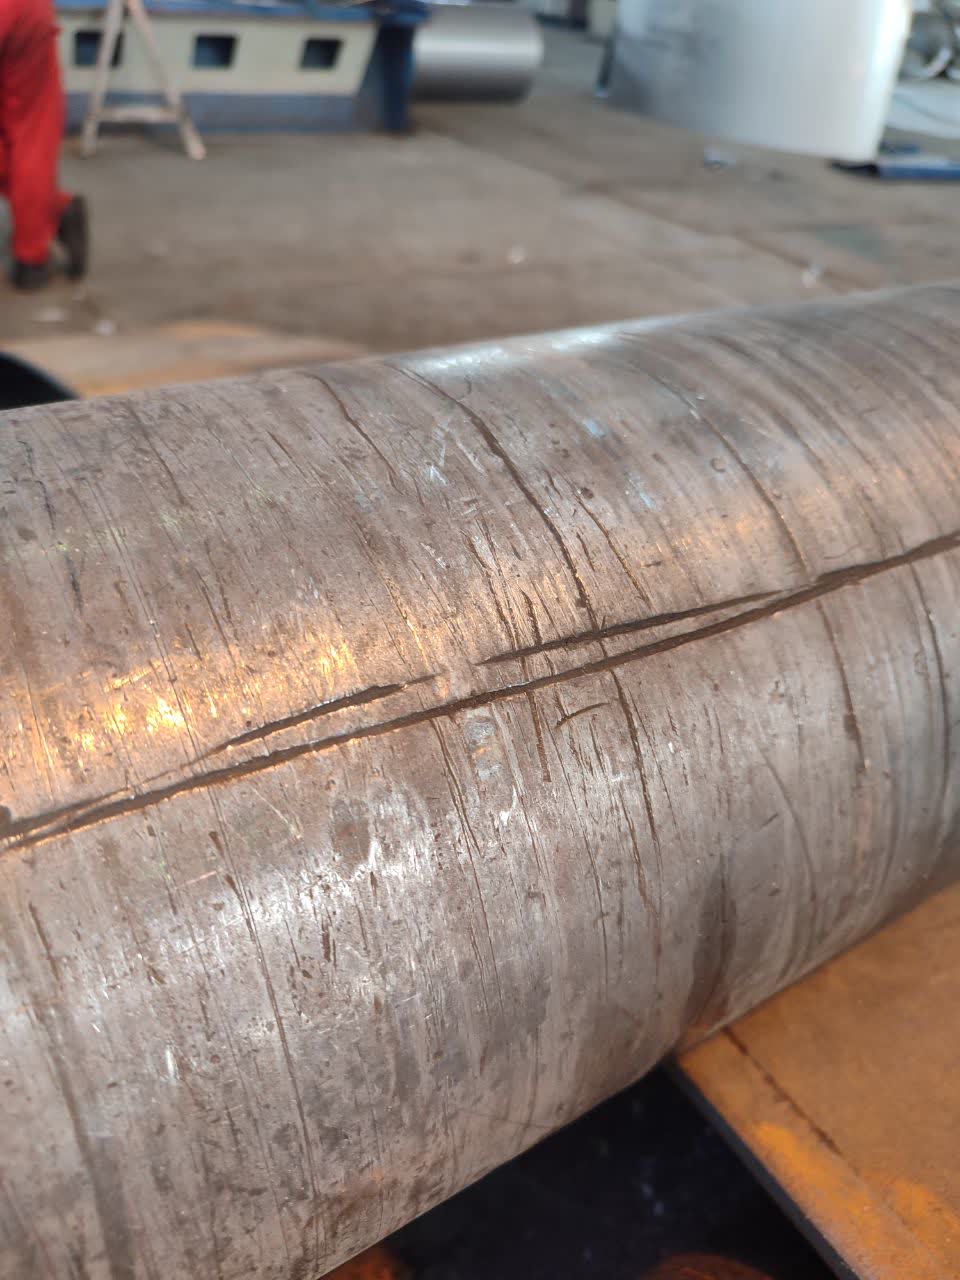
۲-۱: مشکلات فنی و مکانیکی (ریشهیابی) دستگاه رول ورق دارای سه شفت اصلی (یک شفت بالایی با قطر ۲۳ سانتیمتر و دو شفت پایینی با قطر ۱۹ سانتیمتر و طول ۵.۵ متر) است. طبق تصاویر پیوست، سطح شفتها دچار خشافتادگی عمیق، شیارهای طولی و زدگی موضعی شده است. جنس فعلی بر اساس بررسیها، فولاد کربنی A105 است که سختی سطحی پایینی داشته و در برابر سایش ناشی از تماس با ورق استیل، مقاومت بسیار ضعیفی دارد.
۲-۲: مشکلات عملیاتی و کیفی (تأثیر بر تولید) وجود این خشها و شیارها باعث انتقال مستقیم ناهمواریها به سطح ورق استیل میشود. در نتیجه، محصول نهایی دچار خراش سطحی، خطوط عمیق و کاهش کیفیت ظاهری میگردد. این امر منجر به افزایش نرخ ریجکت (ضایعات)، توقفهای مکرر خط تولید و عدم توانایی در تحویل محصولات با استانداردهای بهداشتی (مورد نیاز صنایع غذایی و دارویی) میشود.
۲-۳: مشکلات اقتصادی و بهرهوری با توجه به قیمت بالای ورق استیل، درصد ضایعات بالا ضرر مالی قابلتوجهی به شرکت تحمیل میکند. هزینههای مکرر تعمیرات، کاهش عمر مفید تجهیزات و از دست رفتن زمان بهرهبرداری (Downtime) باعث کاهش سودآوری خط تولید شده است |
|
چرایی نیاز: (در این قسمت می بایست عللی که منجر به بروز این مسئله و نیز احساس نیاز متقاضی برای دریافت این فناوری خاص شده است بیان شود )
نیاز به این فناوری خاص از دو جنبه حیاتی نشأت میگیرد: ۱. علل ریشهای: جنس نامناسب A105 با سختی پایین، طراحی اولیه نادرست برای تحمل بار و سایش ورق استیل، احتمال ورود ذرات خارجی و برادههای فلزی بین سطح شفت و ورق، و عدم وجود پوشش محافظ سخت (Hardfacing) باعث تخریب سطحی و ایجاد خش شده است. ۲. احساس نیاز متقاضی: عدم امکان خرید شفتهای جدید به دلیل قیمت بسیار بالا و زمان طولانی ساخت (تحریم و تامین مواد اولیه)، نیاز مبرم به حفظ کیفیت سطح نهایی محصولات استیل برای صادرات، کاهش شدید ضایعات و ریجکتها، و در نهایت افزایش عمر مفید دستگاه به عنوان یک سرمایهگذاری بلندمدت. راهحل بازسازی سطح به جای تعویض کامل، تنها گزینهای است که در زمان و هزینه صرفهجویی میکند.
پیشینه مسئله و مفاهیم علمی مرتبط با مسئله: ( در این قسمت در رابطه با مفاهیم و تئوری هایی که حول این نیاز وجود دارد، توضیحاتی داده شود.)
از منظر متالورژیکی، فولاد A105 یک فولاد کربنی ساده (با حدود ۰.۳۵ درصد کربن) است که سختی سطحی آن در حالت نرمالیزه حدود ۱۸۷ HB (حدود ۲۰ HRC) است. همین سختی پایین، آن را در برابر سایش خراشان (Abrasive Wear) و اصطکاک با ورق استیل بسیار آسیبپذیر کرده است. مکانیزم سایش در اینجا به صورت برادهبرداری میکروسکوپی توسط ورق سختتر (استیل) و همچنین چسبندگی و کندگی (Adhesive Wear) رخ میدهد.
راهکارهای علمی و مهندسی سطح برای حل این مشکل شامل مفاهیم زیر است:
روکشکاری سخت (Hardfacing): استفاده از فرآیند جوشکاری با فیلرهای پایه نیکل یا کبالت (مانند استلایت – Stellite) یا کاربید تنگستن که سختی لایه سطحی را به محدوده HRC 50-60 میرساند.
لیزر کلدینگ (Laser Cladding): یک روش پیشرفته برای ایجاد پوشش با چسبندگی متالورژیکی کامل، بدون تغییر خواص فلز پایه، که میتواند دقت ابعادی و زبری سطح را در سطح بسیار بالایی حفظ کند.
پرداخت سطح (Surface Finishing): عملیات سنگزنی و پرداخت (Honing) برای حذف ناهمواریها تا زبری Ra < 0.4 میکرومتر که برای انتقال سطح سالم به ورق استیل ضروری است.
|
| 3- حوزه تخصصی مسئله ( تخصص هایی که درگیر می شوند) |
|
مهندسی سطح (Surface Engineering)، متالورژی فیزیکی، جوشکاری و روکشکاری سخت (Hardfacing)، ماشینکاری دقیق (سنگزنی و پرداخت)، طراحی مکانیک و تحلیل تنش.
|
| 4- حوزه کاربرد مسئله |
|
صنایع فولاد و فلزات، ساخت مخازن تحت فشار، صنایع نفت، گاز و پتروشیمی، صنایع غذایی و دارویی (به دلیل استفاده از ورق استیل با سطح بهداشتی).
|
| 5- ویژگیها و خروجیهایی که روش یا فناوری مورد درخواست می باید داشته باشد ( به طور جزئی تشریح شود) |
|
ویژگیهای فنی و مکانیکی:
بازیابی استوانهای بودن کامل شفتها با تلورانس قطری حداکثر ±۰.۰۵ میلیمتر در کل طول ۵.۵ متر.
پرداخت سطح بهگونهای که زبری سطح (Ra) به کمتر از ۰.۴ میکرومتر برسد.
افزایش سختی سطحی به محدوده HRC 50 تا 60.
چسبندگی متالورژیکی کامل پوشش یا روکش به فلز پایه (بدون ترک، جدایش یا حفره).
ویژگیهای عملکردی و خروجی (Output):
مقاومت در برابر سایش مجدد حداقل تا ۳ برابر طول عمر قبلی.
عدم ایجاد هیچگونه خط، خش یا خراش بر روی ورق استیل در آزمایشهای عملی.
ارائه گزارش کامل کنترل کیفیت و تستهای غیرمخرب (NDT) شامل تست التراسونیک و تست پنترانت.
ارائه گواهی آنالیز مواد مصرفی، گواهی سختیسنجی و زبریسنجی توسط آزمایشگاه معتبر.
|
| 6- از بعد اقتصادی و مالی رفع مسئله / فناوری مورد درخواست تا چه میزان هزینه ای مقرون به صرفه تلقی خواهد شد؟ |
| راهحل باید از نظر اقتصادی توجیهپذیر باشد. با توجه به کاهش چشمگیر ضایعات ورق استیل، افزایش طول عمر شفتها و کاهش توقف خط تولید، انتظار میرود هزینه اجرای پروژه حداکثر ظرف ۶ ماه از محل صرفهجویی در ضایعات و تعمیرات جبران شود. پروپوزال باید جدول محاسبه بازگشت سرمایه (ROI) را ارائه دهد.
|
| 7– پیش بینی مدت زمان لازم برای پروژه (ماه) : ..2… ماه |
| 8- تاریخ احتمالی شروع پروژه: 05…/8…/……1405.. |
| 9- موارد مورد نظر برای ارائه در پروپوزال ها |
| (توضیح: در این قسمت با توجه به نوع درخواست، مواردی که به لحاظ فنی و اقتصادی و اجرایی مورد نظر شماست تا توسط پیشنهاددهندگان در پروپوزال خود درج کنند را اعلام نمایید)
فنی: ارائه روش پیشنهادی (روکشکاری سخت، لیزر کلدینگ و…)، نوع متریال مصرفی (با دیتاشیت)، تجهیزات مورد استفاده، روش کنترل ابعاد در طول ۵.۵ متر، روش تست نهایی و ارائه نتایج تستهای نمونه.
اقتصادی: ارائه هزینه دقیق (به تفکیک مواد، اجرت، حملونقل)، زمانبندی اجرای پروژه و جدول محاسبه بازگشت سرمایه.
اجرایی: ارائه گارانتی معتبر (حداقل ۱۲ ماه)، سابقه کاری مشابه، و برنامه زمانبندی دقیق جهت کاهش توقف خط تولید (در صورت امکان، ارائه برنامه انجام کار بهصورت شیفتی).
معیار پذیرش نهایی: سطح شفتها باید کاملاً صاف و بدون هیچگونه خراش باشد. زبری سطح کمتر از ۰.۴ میکرومتر، سختی HRC 50-60 و ورق استیل تولیدی کاملاً سالم و بدون خط و خش باشد. · فنی: ارائه روش پیشنهادی (روکشکاری سخت، لیزر کلدینگ و…)، نوع متریال مصرفی (با دیتاشیت)، تجهیزات مورد استفاده، روش کنترل ابعاد در طول ۵.۵ متر، روش تست نهایی و ارائه نتایج تستهای نمونه. · اقتصادی: ارائه هزینه دقیق (به تفکیک مواد، اجرت، حملونقل)، زمانبندی اجرای پروژه و جدول محاسبه بازگشت سرمایه. · اجرایی: ارائه گارانتی معتبر (حداقل ۱۲ ماه)، سابقه کاری مشابه، و برنامه زمانبندی دقیق جهت کاهش توقف خط تولید (در صورت امکان، ارائه برنامه انجام کار بهصورت شیفتی). · معیار پذیرش نهایی: سطح شفتها باید کاملاً صاف و بدون هیچگونه خراش باشد. زبری سطح کمتر از ۰.۴ میکرومتر، سختی HRC 50-60 و ورق استیل تولیدی کاملاً سالم و بدون خط و خش باشد.
|